Gummiblandingsmaskin: Utstyret som bestemmer batchkvalitet før du når formen
Hvis du produserer gummipakninger, O-ringer, fottøysåler, slanger eller forbindelser for ekstrudering, svikter sjelden en ferdig del på grunn av pressen eller formen. Det mislykkes fordi gummiblandemaskinen leverte en inkonsekvent blanding. Fallende strekkstyrke, drivende kompresjonssett, overflatestrømningsmerker og skjult porøsitet går tilbake til blanderommet.
En gummiblandemaskin utfører tre oppgaver i en syklus. Den inneholder fyllstoffer, aktivatorer og myknere i polymeren; det sprer dem jevnt; og det mykner massen til et bearbeidbart materiale. Maskinen kontrollerer skjærkraft, temperatur og blandetid, som sammen bestemmer dispersjonskvalitet, sviesikkerhet og batch-til-batch-konsistens.
Den praktiske produksjonsreferansen for en godt blandet blanding er en Mooney-viskositetsspredning på ±5 enheter mellom batcher og en spredningsvurdering på 4 eller høyere på standard 10-punkts skala. Hvis mikseren din ikke kan holde disse tallene, vil ingen nedstrømspresse, ekstruder eller herdesystem kompensere for det.
Eltemaskin eller åpen mølle: Hvilken gummiblandemaskin hører hjemme i hvert prosesstrinn?
Den første kjøpsbeslutningen handler om maskintype. De fleste gummiproduktfabrikker trenger både en trykkelter og en to-vals blandemølle, fordi de håndterer forskjellige stadier av samme prosess i stedet for å konkurrere om den samme jobben.
Pressurized kneader: Den primære blandemaskinen
Den trykksatte elteren er arbeidshesten for masterbatch-produksjon. Gummi og ingredienser lastes inn i et lukket kammer, og et par rotorer elter materialet under pneumatisk ramtrykk. Den vedlagte designen kontrollerer støv, stabiliserer temperaturen og skaper den høye skjærkraften som trengs for å bryte ned polymerkjeder og spre sot eller hvite fyllstoffer. To-vingede rotorer er det vanlige valget for generelle gummivarer; firevingsrotorer endrer skjærprofilen og forkorter syklustiden for mange forbindelser.
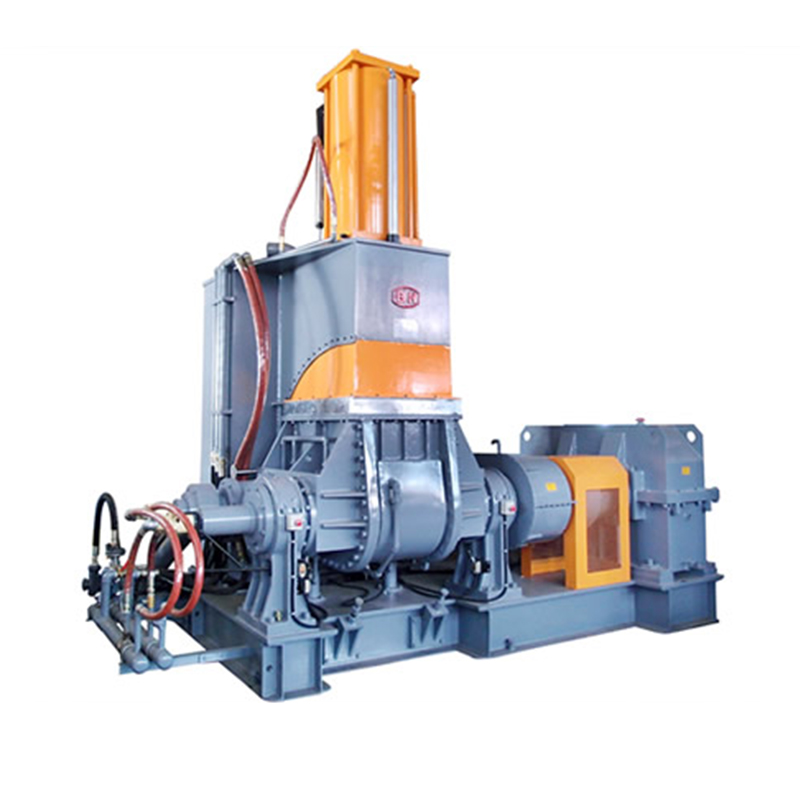 Trykkelt elter for masterbatch-gummiblanding Denne lukkede maskinen gir den høye skjærkraften som trengs for å spre fyllstoffer og bryte ned polymerkjeder. Det stabiliserer temperaturen og kontrollerer støv, noe som gjør det viktig for å produsere konsistent masterbatch før to-valseverket. Se produkt →
To-rulle blandemølle: etterbehandling og kurativ tillegg
To-valse blandeverket håndterer det andre trinnet. Blandingen presses mellom to motroterende ruller og kuttes gjentatte ganger, brettes og blandes ved lavere temperatur. Det er her svovel og akseleratorer tilsettes, fordi disse ingrediensene må holde seg under sviddingsgrensen til blandingen når formen eller ekstruderen. Fabrikken produserer også et jevnt ark som mater nedstrømsutstyr som en ekstruder eller en kaldmatet preformer.
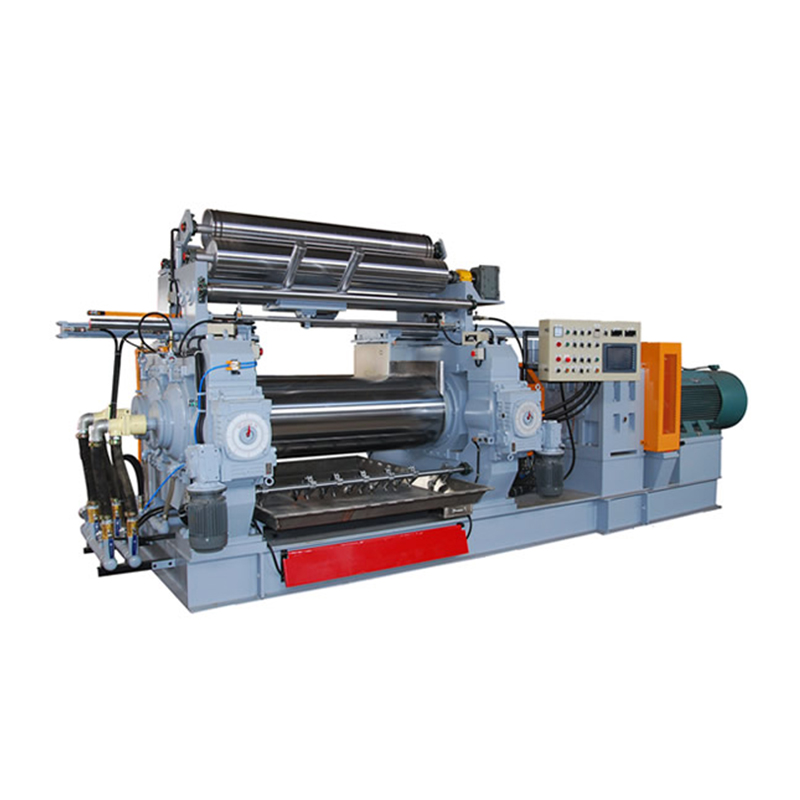 To-vals blandemølle for endelig sammensatt belegg Etter masterbatch tilsettes svovel og akseleratorer på denne møllen under kontrollerte forhold for å forhindre svie. Den produserer et enhetlig ark for nedstrøms ekstrudere, og spesifikasjonene påvirker den endelige kvaliteten direkte. Se produkt →
| Funksjon | Trykksatt elter | To-rulle blandemølle |
|---|---|---|
| Blandekammer | Innelukket og under trykk | Åpne rundstykker, atmosfæriske |
| Hovedprosessrolle | Masterbatch-blanding | Kurativ tillegg og belegg |
| Støv- og røykkontroll | Bra | Moderat |
| Utdataskjema | Dump batch | Ark eller stripe |
| Typisk størrelse | 10–110 L kammer | Rulldiameter 16–26 tommer |
| Knepfare | Lavt | Høy; krever brems og verner |
Seks spesifikasjoner som avgjør om en gummiblandemaskin vil fungere for deg
To maskiner kan se identiske ut i en brosjyre og fortsatt yte forskjellig på fabrikkgulvet ditt. Sammenlign disse seks spesifikasjonene i detalj før du signerer bestillingen.
| Spesifikasjon | Hva det påvirker | Praktisk rekkevidde |
|---|---|---|
| Kammervolum | Batchstørrelse og gjennomstrømning | 10–55 L for de fleste fabrikker |
| Fyllfaktor | Spredning, temperaturøkning, syklustid | 0,70–0,85 |
| Rotorhastighet | Skjærhastighet og blandeeffektivitet | 30–60 rpm |
| Motorkraft | Moment for høyt fyllstoff eller stive forbindelser | 40–90 kW per 55 L kammer |
| Ramtrykk | Fyllstoffinnarbeiding og komprimering | 0,4–0,8 MPa |
| Kjølesystem | Brennsikkerhet og syklustid | Vannkjølt jakke pluss kjernekjøling |
Diskuter din faktiske sammensetning med leverandøren. Hvis du behandler høyviskøse forbindelser som NBR over 60 Shore A, eller bruker tung carbon black-belastning, velg en motor i den øvre enden av effektområdet og kontroller at kjølekanalene er dimensjonert for kontinuerlig skiftarbeid.
Hvorfor to fabrikker med samme gummimikser får forskjellige resultater
To anlegg kan kjøre samme modell av blandemaskin og fortsatt produsere forskjellig sammensatt kvalitet. Forskjellen kommer fra prosessdisiplin: fyllfaktor, utløpstemperatur, blandesekvens og veiingsnøyaktighet. Disse fire faktorene står for de fleste blandingsfeil som er sett i normal produksjon.
| Problem | Typisk årsak | Praktisk fiks |
|---|---|---|
| Brenning (forbehandling) | Utløpstemperatur for høy eller syklus for lang | Reduser rotorhastigheten; lavere kjølevannstemperatur; forkorte syklusen |
| Dårlig spredning | Lavt fill factor, low ram pressure, short mixing time | Øk batchvekten; øke ramtrykket; forlenge blandetiden |
| Holder seg til rotorer | Høy temperatur, lav fyllfaktor, visse polymerkvaliteter | Drop batch temperatur; juster fyllfaktoren til 0,75–0,80; legg til slippmiddel |
| Batch-til-batch-variasjon | Manuell veiefeil, temperaturdrift | Bruk automatisk småkjemisk batching; kalibrere temperatursensorer |
Veienøyaktighet er grunnlaget. En feil på 1 til 2 gram i et herdemiddel kan endre vulkaniseringshastigheten nok til å gjøre en hel batch til skrap. Fabrikker som fortsatt er avhengige av manuell vektveiing kan eliminere denne risikoen med en automatisert veie- og fôringslinje; den mikser oppstrøms utstyr artikkelen på dette nettstedet forklarer den typiske layouten.
Match gummiblandemaskinen til produktlinjen din, ikke bare til brosjyren
Riktig blandingspakke avhenger av produktene du lager. Her er hvordan blandeutstyr vanligvis velges for fire vanlige gummiproduktkategorier.
EVA og gummisåler
Skosålefabrikker kjører en elter for å tilberede masterbatch ved en tett kontrollert temperatur, og bruk deretter en åpen mølle for å arke av materiale for støping. EVA-forbindelser krever et smalt temperaturvindu fordi tverrbindings- og skummende reaksjoner er følsomme for termisk historie. Temperaturkontroll betyr mer enn rotorhastighet for denne applikasjonen.
O-ringer og tetninger
O-ring- og tetningsproduksjon krever fin fyllstoffdispersjon fordi udispergerte agglomerater blir lekkasjebaner i det støpte produktet. Bruk en elter med en fyllfaktor nær 0,80, hold ramtrykket i den høyere enden, og mate deretter partiet til en presisjonspreformer med kald mating som opprettholder dimensjonsnøyaktigheten i hvert emne.
Slanger og ekstruderte profiler
For ekstruderte produkter er forurensningskontroll prioritet. A varmfôr gummisil plassert nedstrøms for elteren fjerner urenheter og forbedrer materialrenheten før blandingen går inn i ekstruderskruen.
Høyvolumsproduksjon
Anlegg som produserer 10 000 eller flere deler per skift bør koble eltemaskinen med en batch-off kjøleenhet og et automatisk fôringssystem. Dette hindrer mikseren i å vente på manuell håndtering og holder en kontinuerlig strøm av avkjølt, stablet blanding klar for neste trinn.
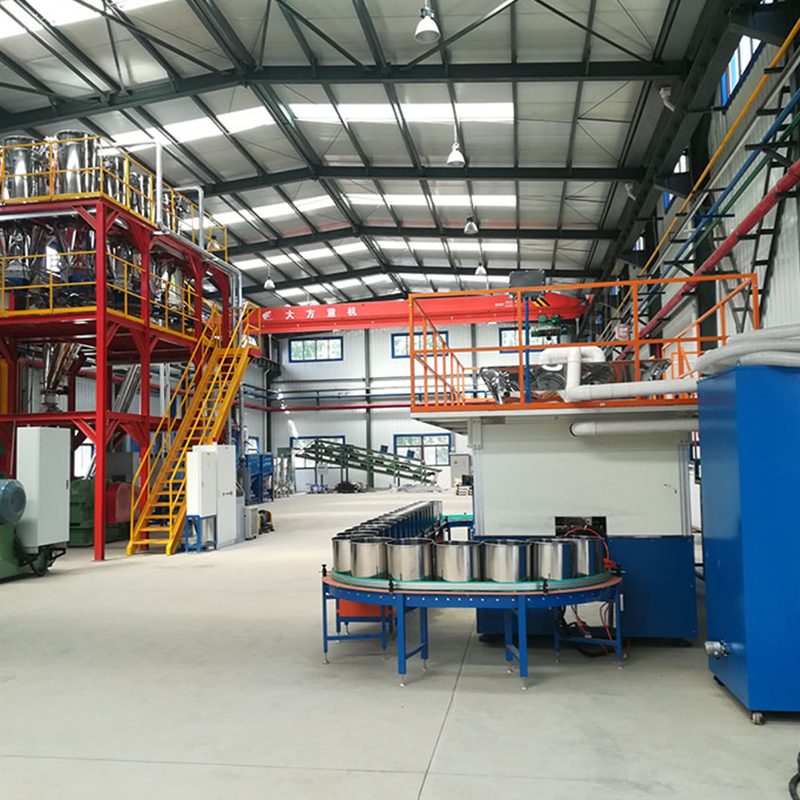 Oppstrømsutstyr for doserings- og fôringsblandere Dette systemet automatiserer lagring, veiing og mating av råvarer direkte til den interne blanderen. Det sikrer kontinuerlig, støvkontrollert drift for høyvolumproduksjon og reduserer manuell håndtering. Se produkt →
Vedlikehold og sikkerhet: Hva slites ut på en gummiblandemaskin
Gummiblandingsutstyr fungerer med slipende kjønrøk, fin sinkoksid og høyt dreiemoment hvert skift. Slitasje er ikke et spørsmål om, men når. En planlagt vedlikeholdsplan holder kvaliteten stabil og forlenger maskinens levetid.
- Rotorer og kammervegg: klaringen mellom rotorspissen og kammerveggen øker med slitasje. Sjekk den med en følemåler hver sjette måned. For mye klaring gir dårlig spredning og lengre blandesykluser.
- Støvstopper: disse tetningene hindrer pulver i å slippe ut langs rotorakslene. Bytt dem ut før synlig lekkasje vises, fordi lekkede ingredienser endrer blandingsforholdet.
- Smøring: bruk oljekvaliteten spesifisert av maskinbyggeren for girkassen og lagrene. Å erstatte en annen karakter kan spare penger på papiret, men vil koste mer i slitasje.
- Kjølesystem: kalkavleiringer reduserer varmeoverføringen. Hvis utløpstemperaturen stiger over uker, sjekk kjølekanalene for skalering før du legger skylden på prosessinnstillingene.
- Sikkerhetsinnretninger: hver åpen mølle skal ha en nødstoppstang og en brems som stopper valsene innen den angitte tiden. Trykkelte eltere bør ha en beholderlås og en hydraulisk sikkerhetsventil som frigjør trykket umiddelbart.
Ofte stilte spørsmål om gummiblandemaskiner
Hva er forskjellen mellom en trykkelter og en åpen blandemølle?
Den trykksatte elteren er en innelukket intern mikser som utfører hovedarbeidet med å inkorporere og spre fyllstoffer i polymeren. Den åpne blandemøllen er en eksponert to-rullemaskin som brukes til å tilsette herdemidler ved lavere temperatur og for å forme blandingen til et ark. De fungerer som et par i en typisk blandingslinje.
Hvordan bestemmer jeg batchstørrelsen til en eltemaskin?
Batchvekt tilsvarer kammervolumet multiplisert med fyllfaktoren og sammensetningens tetthet. For en 55 L elter med en fyllfaktor på 0,75 og en sammensatt tetthet på 1,15 g/cm³ er batchvekten ca. 47 kg. Sjekk tettheten til din spesifikke blanding fordi materialer med høy fyllstoff veier mer per liter.
Hva er normal fyllfaktor for en gummiblandemaskin?
De fleste elteapplikasjoner kjører på 0,70 til 0,85. Høyere verdier forbedrer gjennomstrømningen, men øker temperaturen og dreiemomentet. EVA og myke forbindelser kan løpe nær 0,80 til 0,85; stive forbindelser med høy hardhet må kanskje holde seg nærmere 0,70 for å unngå overbelastning av motoren.
Hvordan forhindrer jeg svie under blanding?
Hold utløpstemperaturen under svietemperaturen til blandingen din, bruk en to-trinns blandeprosess for å tilsette herdemidler på en kjølig mølle, og kontroller at kjølevannskanalene er rene og at innkommende vanntemperatur holder seg under 30°C.
Kan jeg bruke én blandemaskin for forskjellige gummier som silikon og EVA?
Ja, men du må endre rotorhastighet, temperaturprofil og blandetid for hvert materiale. Silikon kan kryssforurense andre forbindelser, så bruk en maskin for silikon eller kjør grundige rensesykluser med en rengjøringsblanding mellom materialbytte.
Hvilket oppstrømsutstyr forbedrer blandeprosessen?
Automatiske småkjemiske doseringssystemer, carbon black-veiesystemer og overliggende matingstransportører reduserer manuelle feil og forkorter lastetiden. Disse enhetene kalles samlet oppstrøms blandeutstyr, og de er den mest effektive måten å stabilisere batch-til-batch-konsistensen i en gummiblandingslinje.

